 Clavier de jeu
 Souris de jeu
 Ensemble clavier et souris de jeu
 Clavier de bureau
 Souris de bureau
 Ensemble clavier et souris de bureau

Actualités de l'entreprise


0102030405
De l'échantillonnage à l'expédition : comment nous assurons la constance de la production de masse des claviers et des souris
15/09/2026
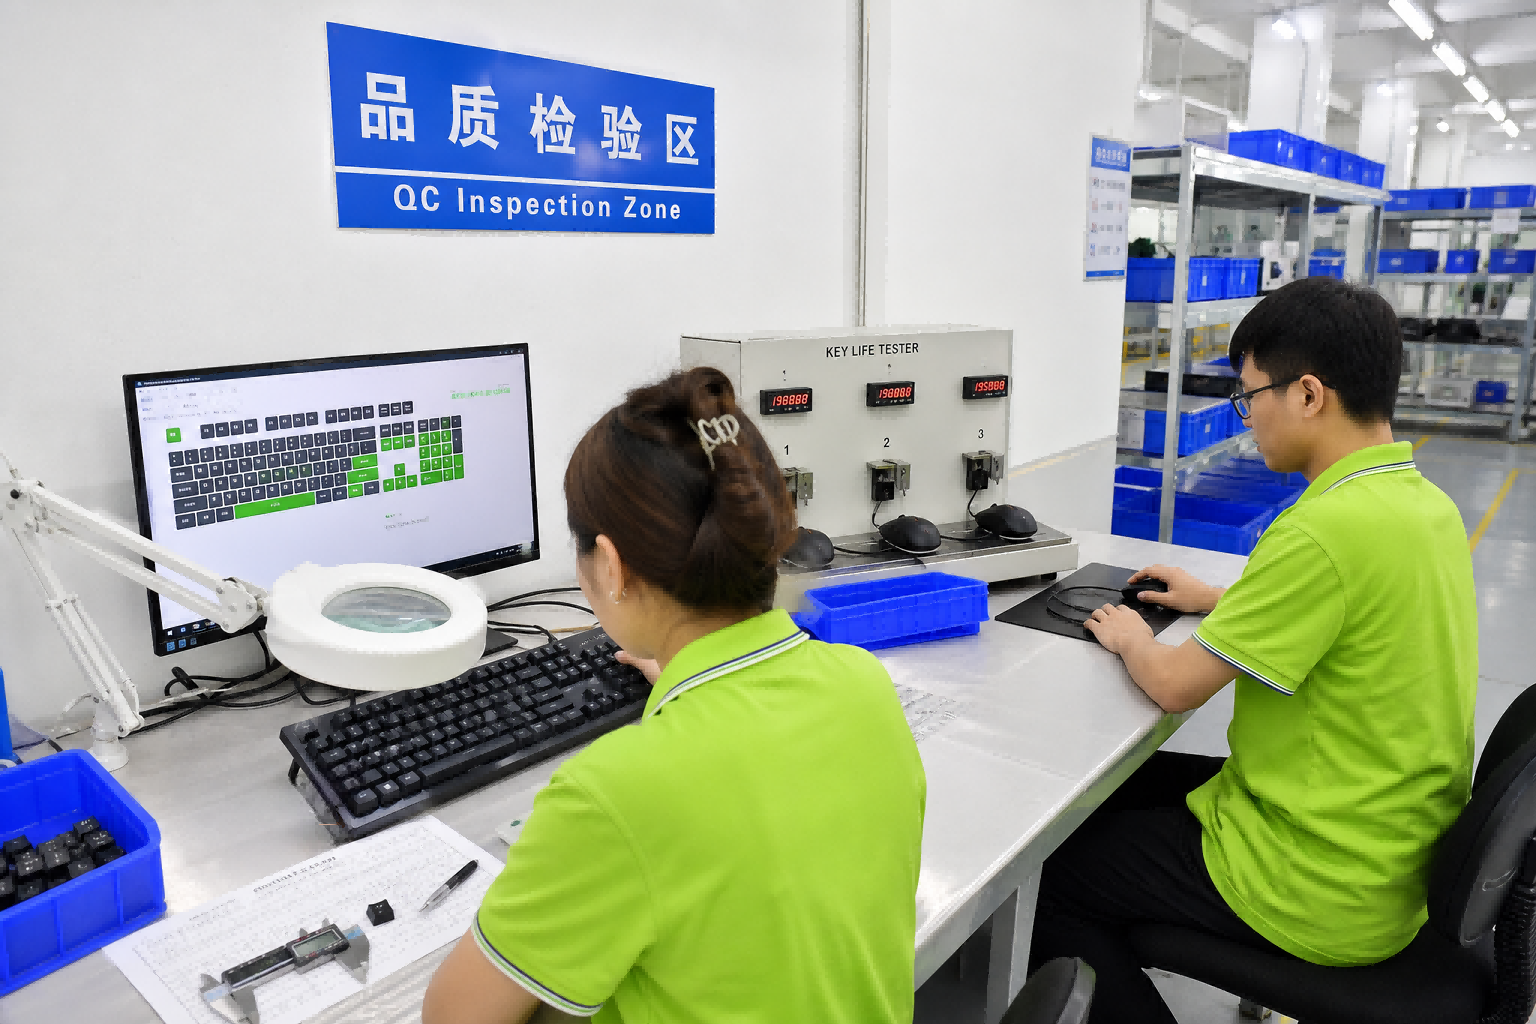
📋I. Nous catégorisons la dérive des lots en quatre variables en fonction des données du projet.
Nous catégorisons les écarts entre les produits fabriqués en série et les échantillons validés en quatre variables, d'après les dossiers de projet : matériaux (changements de fournisseurs et de lots pour les particules, les touches, les interrupteurs, les câbles ou les batteries), moules et équipements (modifications de moules, usure et variations de paramètres), micrologiciel (mises à jour de version ou ajustements de paramètres) et emballage et aspect (nuanciers, sérigraphie et versions des illustrations d'emballage). Toute modification pouvant engendrer des différences, nous documentons ces variables par écrit et conservons des enregistrements de versions vérifiables.
❄️II. Scellage des échantillons et gel des versions
Lors de la phase d'initiation du projet, nous validons conjointement les échantillons scellés avec l'acheteur, en figant simultanément la nomenclature, les nuanciers et les échantillons limites, les dimensions critiques, les versions du firmware et les illustrations d'emballage, et en confirmant la classification des défauts graves, majeurs et mineurs ; les échantillons limites sont utilisés pour définir les différences de couleur et les plages d'apparence acceptables.
🔍III. Confirmation du premier article, inspection en cours de production et contrôle par échantillonnage à la sortie
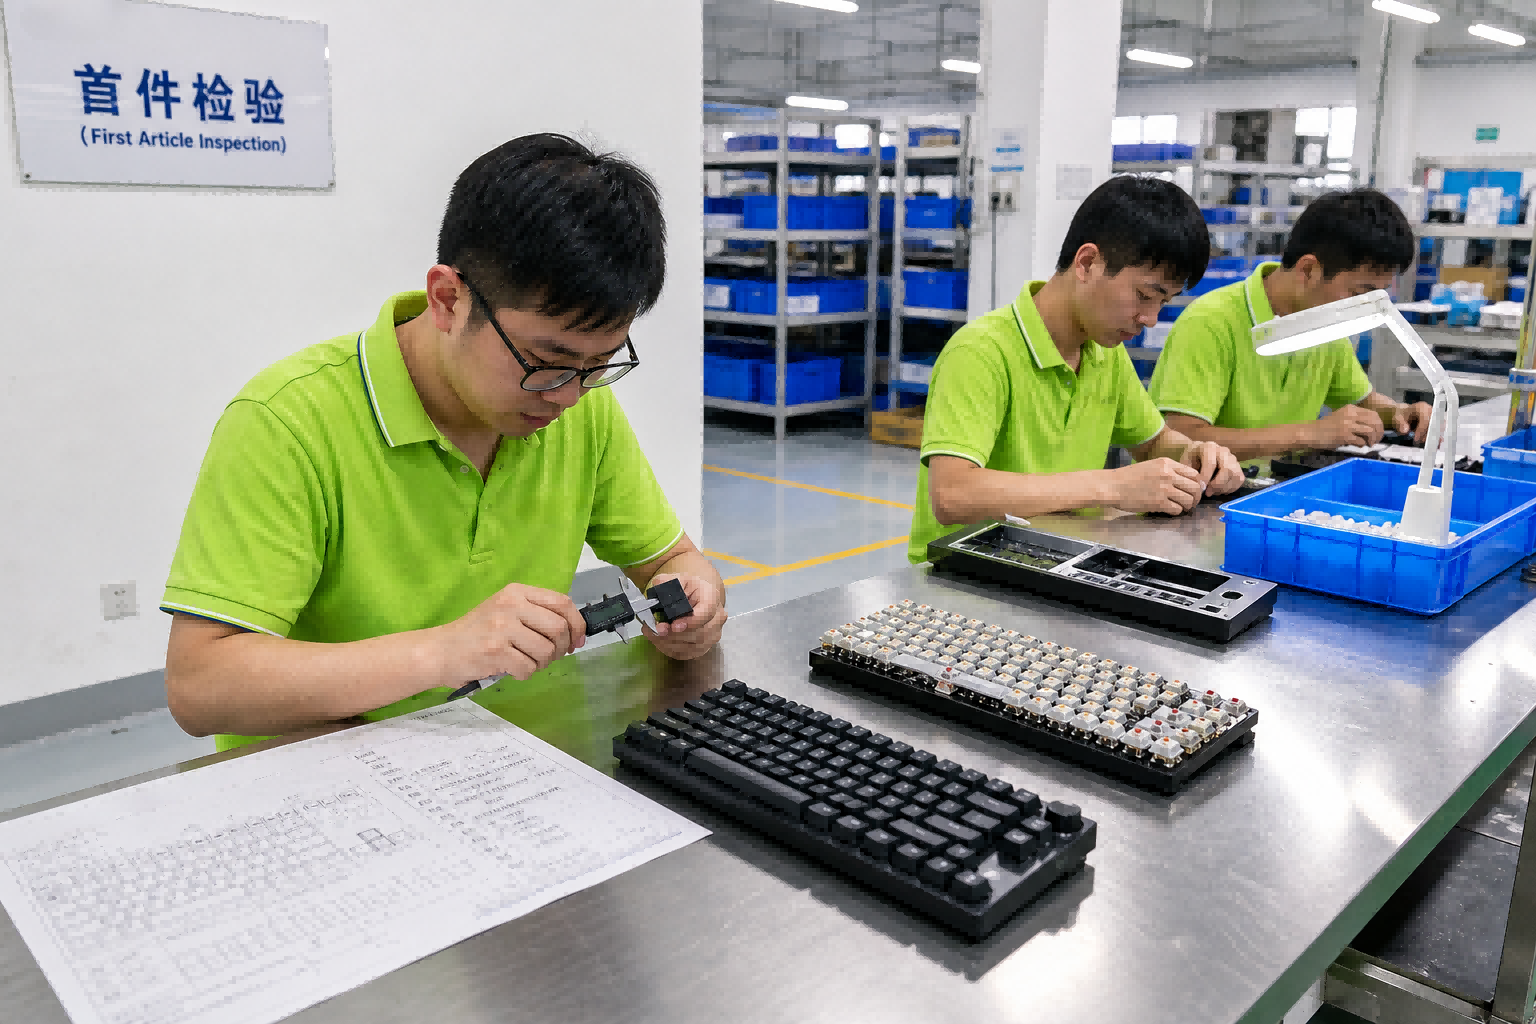
Nous assurons la confirmation du premier article, organisons des contrôles en cours de production et réalisons des contrôles par échantillonnage au niveau AQL convenu avant expédition. Pour les commandes avec des exigences particulières en matière d'emballage ou de transport, des contrôles supplémentaires au chargement des conteneurs peuvent être négociés. Remarque : l'AQL est une règle d'acceptation/rejet par échantillonnage basée sur la taille du lot, le niveau de contrôle et la classification des défauts. C'est un outil de gestion des risques et il ne garantit pas l'absence totale de défauts dans l'ensemble du lot (AQL QIMA). Les contrôles par des tiers suivent généralement la norme ANSI/ASQ Z1.4 (ISO 2859-1) et couvrent toutes les étapes, de la production initiale au chargement des conteneurs (Services d'inspection QIMA).
⚖️IV. Seuil d'approbation et de reconfirmation des modifications
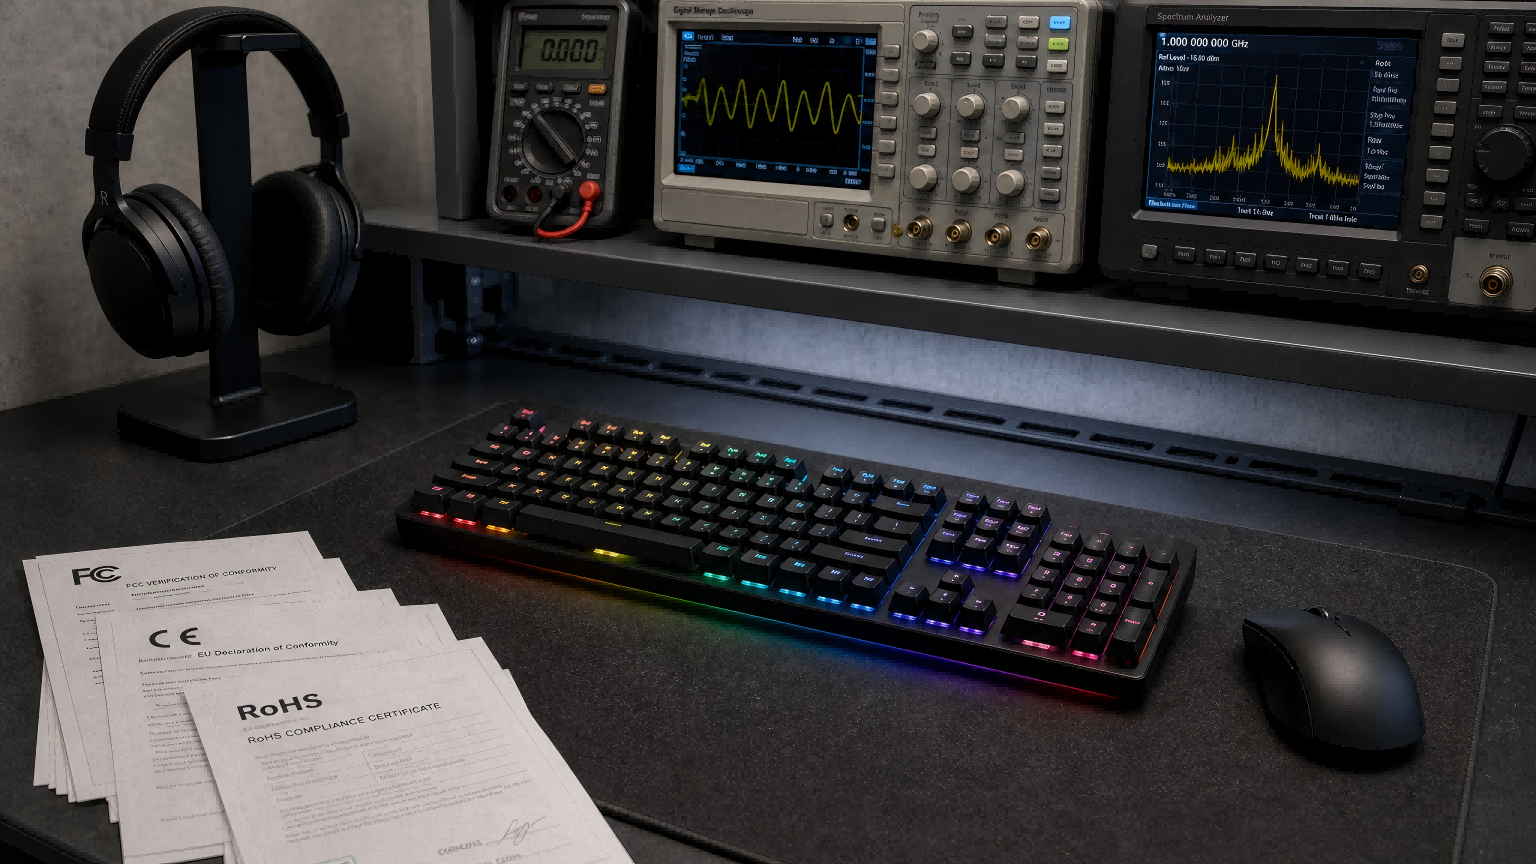
Lorsque des modifications de matériaux, de procédés, de micrologiciels ou d'emballages sont nécessaires, nous exigeons un ordre de modification écrit et une évaluation de la nécessité de procéder à de nouveaux tests ou à un nouvel échantillonnage. Un seuil de reconfirmation est fixé après toute modification de matériaux ou mise à jour de micrologiciel ; la production en série ne sera lancée qu'après confirmation. Si la version de production en série diffère significativement de la version de test en termes de conception, de micrologiciel ou d'étiquetage, la qualification d'interface ou sans fil peut nécessiter une réévaluation : l'USB-IF exige que les produits réussissent les tests et soient inscrits sur la liste des intégrateurs avant de pouvoir être utilisés avec la marque de licence ; les différences entre les produits de production en série et les échantillons de test peuvent entraîner de nouveaux tests (USB-IF) ; les produits Bluetooth doivent être qualifiés avant leur vente ou leur distribution ; la qualification d'alliance ne dispense pas de la conformité légale sur le marché cible (Bluetooth SIG).
🔗V. Traçabilité des lots et actions correctives
Nous utilisons les numéros de lot/numéros de série pour relier les enregistrements relatifs aux matériaux, à l'inspection, à l'expédition, aux réclamations des clients et aux actions correctives, intégrant ainsi les problèmes récurrents dans le processus de vérification en boucle fermée CAPA.
🏭VI. Échelle de fabrication et limites des preuves
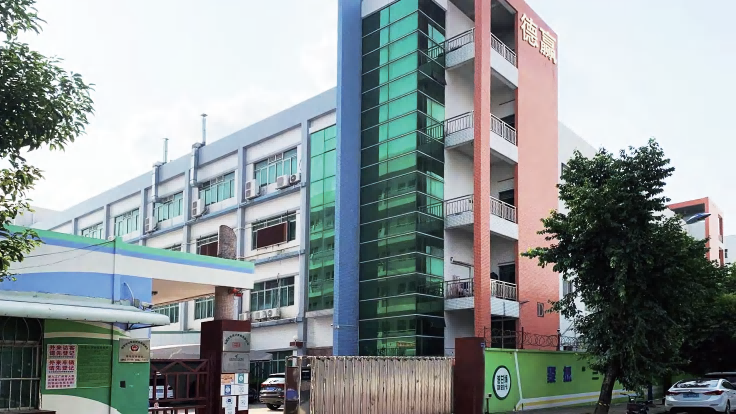
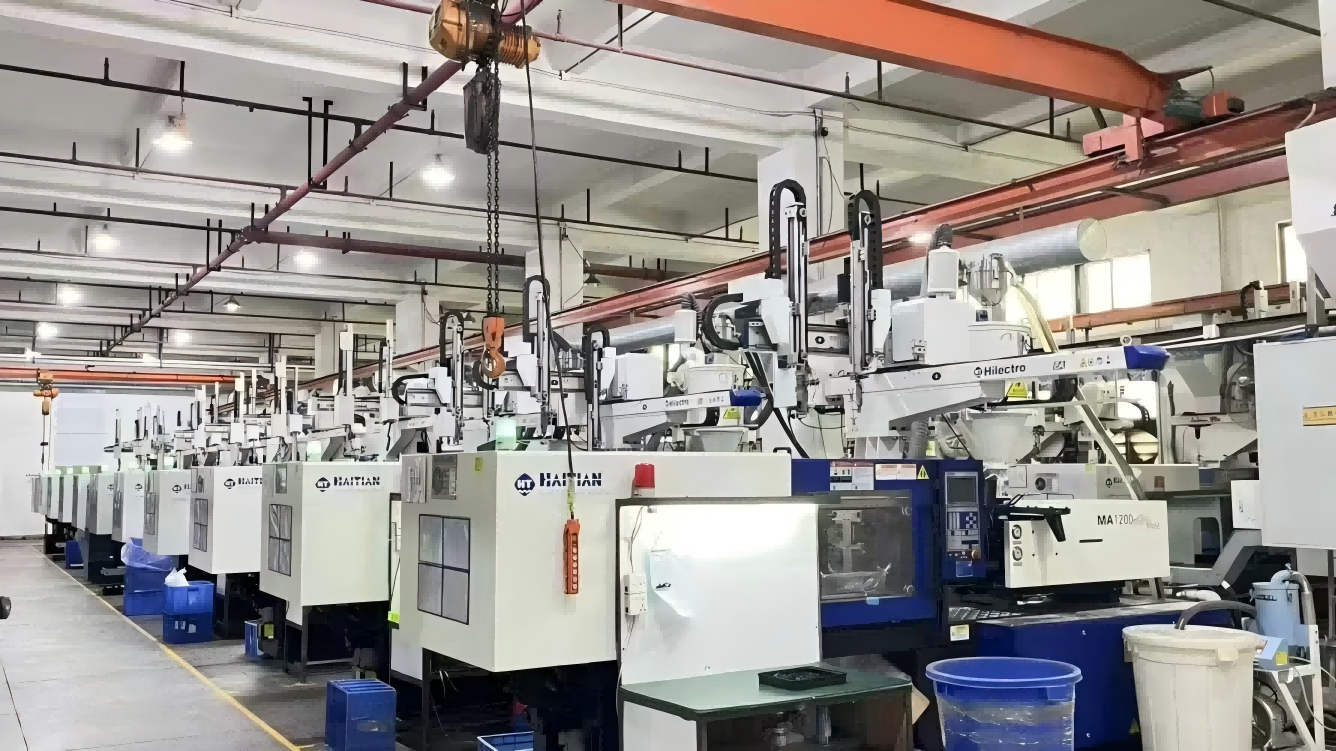
Selon l'entreprise, elle possède plus de 20 ans d'expérience dans Clavier Notre usine de fabrication de souris, d'une superficie de 12 000 mètres carrés, emploie plus de 500 personnes et dispose de 10 lignes de production entièrement automatisées et de plus de 15 presses à injection intelligentes, pour une production mensuelle de plus de 950 000 unités. Ce chiffre représente la capacité de production totale et ne correspond pas à la capacité disponible actuelle, à la capacité par modèle ni aux garanties de délai de livraison. Le processus décrit ci-dessus est une procédure que nous avons mise en place et que nous appliquons. Il ne saurait se substituer à des conclusions de performance vérifiées par un tiers ; les performances spécifiques doivent être confirmées après accord sur les conditions de test, en fonction du modèle, de la taille de l'échantillon, des équipements et systèmes de test, des critères de rejet et de la version du micrologiciel.
📄VII. Documents mis à la disposition des acheteurs
Registre des équipements de production (fourni par l'entreprise, non vérifié par un tiers indépendant), fiches d'échantillons anonymisées, exemple de nomenclature versionnée et exemples de dossiers d'inspection et d'expédition.